 0769-81370288
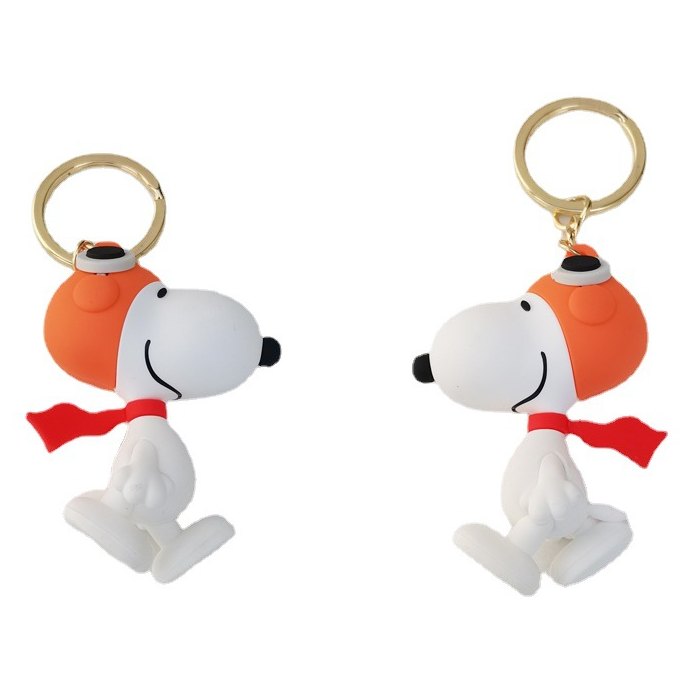
软胶 PVC 工艺品因其色彩自由、立体饱满,成为卡通 IP 周边、吉祥物、潮玩挂件的主力材质。一条软胶产线上,一只公仔从颜色到出炉要经过六步。
第一步:3D 建模与分色
设计师把 2D 图纸转成 3D 模型,同时输出分色图——每个色区单独编号,对应一罐调好的 PVC 料。色区越细,滴胶工时越长,报价也随之变化。
第二步:调色打样
PVC 料按 Pantone 色号调色,渐变与透明效果在这一步定义。打样确认的是「颜色手感」与「立体轮廓」两件事,任何一处不满意都在这一轮修改。
第三步:开模
软胶模具多为铜模或铝模,按 3D 图 CNC 雕刻。模具决定轮廓精度,公仔的五官、指尖这些细节能否立得住,全看模具。
第四步:逐层滴胶
工人按分色图逐层注入 PVC 料,先深后浅、先里后外。一层滴完进烘箱定型,再滴下一层。一只多色公仔的滴胶工序可能重复七八轮。
软胶产品的品质分水岭在滴胶环节:色区边界是否干净、气泡是否排净,靠的是工人手上的功夫。
第五步:烘烤硫化
滴完最后一层进烘箱硫化定型,温度与时间决定成品硬度——挂件要韧、摆件要挺,配方略有不同。
第六步:脱模修边与组装
脱模后修除溢胶毛边,与金属环、磁铁、底座等配件组装,全检后包装。与金属件的组合产品(如金属底座公仔)在此工位合装。
整个流程的周期由色区数量与订单量决定。永昌美的软胶线与压铸线并行,组合类产品可以在同一厂内完成装配与出运。
 返回新闻列表